
آیا تا به حال با وضعیتی مواجه شدهاید که هنگام باز یا بسته کردن یک قطعه، پیچ شما به جای چرخش، شروع به لغزیدن کند؟ هرز شدن پیچ و مهره یکی از رایجترین و در عین حال پراسترسترین مشکلات در تعمیرات مکانیکی و صنعتی است که اگر به درستی مدیریت نشود، میتواند منجر به تخریب قطعات حساس و گرانبها و توقف طولانیمدت خط تولید یا خرابی تجهیزات شود. در این مقاله جامع، ما نه تنها به بررسی ریشهای علل این مشکل میپردازیم، بلکه مجموعهای از ابزارها و متدهای گامبهگام برای باز کردن پیچهای آسیبدیده و ترمیم رزوههای تخریبشده را معرفی میکنیم تا بتوانید با اطمینان کامل، یکپارچگی ساختاری اتصالات خود را بازیابی کنید.
مهمترین علل هرز شدن پیچ و مهره
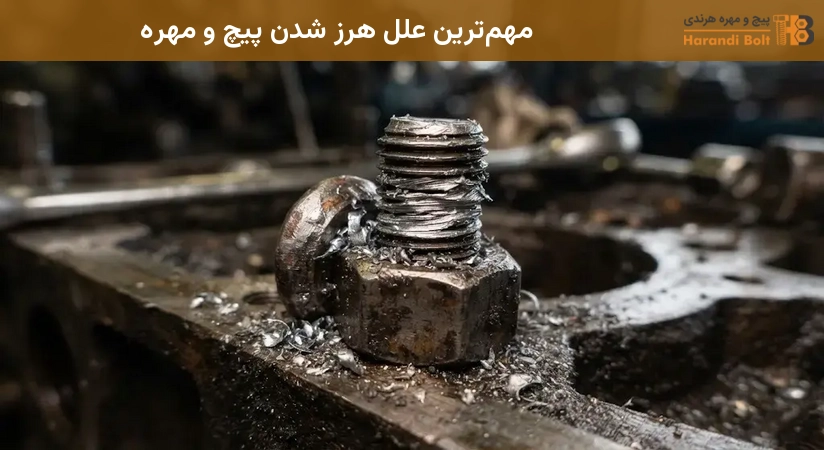
برای جلوگیری از تکرار این مشکل، ابتدا باید درک کنیم که چرا یک اتصال فلزی که برای تحمل فشار طراحی شده است، ناگهان کارایی خود را از دست میدهد. هرز شدن در واقع تخریب فیزیکی رزوهها یا سطح تماس ابزار با پیچ است که از چندین عامل مختلف نشأت میگیرد.
عوامل مکانیکی و خطاهای انسانی
بسیاری از موارد هرز شدن پیچها ناشی از خطاهای عملیاتی است. یکی از اصلیترین دلایل، اعمال گشتاور بیش از حد یا Over-torque است. از منظر فیزیکی، هر فلز دارای نقطهای به نام نقطه تسلیم (Yield Point) است؛ زمانی که فشار اعمالشده از این نقطه فراتر رود، فلز دیگر به حالت اولیه خود باز نمیگردد و دچار تغییر شکل دائمی میشود. در نتیجه، رزوهها تحت فشار زیاد له شده و قابلیت درگیری با یکدیگر را از دست میدهند. همچنین، عدم تراز بودن پیچ هنگام شروع پیچاندن (Cross-threading) باعث میشود رزوهها به جای قرارگیری در شیارها، روی هم بلغزند و مسیرهای غلطی ایجاد کنند که به سرعت منجر به هرز شدن میشود. استفاده از پیچگوشتی یا آچاری که سایز آن دقیقاً با سر پیچ همخوانی ندارد نیز فشار را به لبهها منتقل کرده و باعث گرد شدن سر پیچ میشود.
عوامل متریالی و کیفی
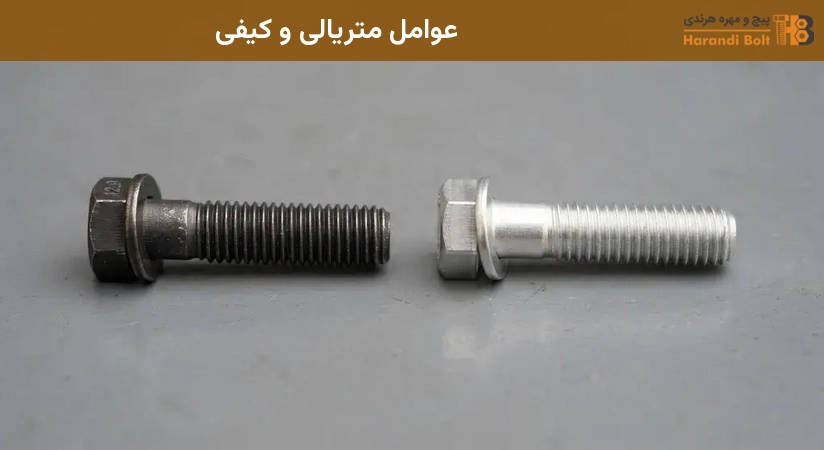
کیفیت متریال نقش تعیینکنندهای در دوام اتصال دارد. استفاده از پیچهای درجه پایین یا غیر استاندارد که از آلیاژهای ضعیف ساخته شدهاند، باعث میشود رزوهها در برابر کمترین فشارها تسلیم شوند. تفاوت اساسی در اینجا بین فلزات سخت مانند فولاد و فلزات نرم مانند آلومینیوم است. آلومینیوم به دلیل چگالی پایینتر و نرمی بیشتر، بسیار مستعد هرز شدن است. در اتصالات آلومینیومی، اگر پیچ فولادی با فشار زیاد بسته شود، رزوههای آلومینیومی به دلیل ضعف متریالی سریعتر از پیچ تخریب شده و فضای داخلی گشاد میشود.
عوامل محیطی و شیمیایی
محیطهای صنعتی و محیطهای دارای رطوبت بالا، عوامل شتابدهنده تخریب هستند. اکسیداسیون و زنگزدگی باعث ایجاد لایههایی از اکسید آهن بین رزوهها میشود. این لایهها نه تنها اصطکاک را افزایش میدهند، بلکه باعث ترد شدن فلز میشوند. هنگامی که سعی میکنید یک پیچ زنگزده را باز کنید، بخشی از رزوهها به دلیل ترد شدن میشکنند و پیچ هرز میشود. علاوه بر این، لرزشهای ساختاری مداوم در ماشینآلات باعث ایجاد حرکتهای میکروسکوپی در رزوهها میشود که در طول زمان منجر به سایش تدریجی و گشاد شدن جای پیچ میگردد.
تحلیل فنی شکست (Failure Analysis)
در تحلیلهای مهندسی، دو مفهوم بارگذاری محوری (Axial Overloading) و تنش تکیهگاهی بیش از حد (Excessive Bearing Stress) بسیار کلیدی هستند. بارگذاری محوری زمانی رخ میدهد که نیروی کششی یا فشاری وارد بر محور پیچ از حد تحمل متریال فراتر رود و باعث کشیده شدن یا له شدن رزوهها شود. تنش تکیهگاهی نیز زمانی رخ میدهد که فشار جانبی بر رزوهها وارد شده و باعث تغییر شکل هندسی شیارها شود. این تحلیلها نشان میدهند که هرز شدن صرفاً یک اتفاق ساده نیست، بلکه نتیجه شکست مکانیکی در سطح مولکولی متریال است.
تفاوت هرز شدن رزوه با خراب شدن سر پیچ
پیش از انتخاب ابزار تعمیر، باید دقیقاً تشخیص دهید که آسیب در کجای اتصال رخ داده است، زیرا متد باز کردن پیچ هرزشده با متد باز کردن پیچ با سر گردشده کاملاً متفاوت است.
هرز شدن رزوه (Thread Stripping)
در این حالت، سر پیچ کاملاً سالم است و ابزار به راحتی در آن جای میگیرد، اما هنگام چرخش، پیچ نمیچرخد یا بدون اینکه از جای خود خارج شود، میچرخد. این یعنی شیارهای مارپیچ داخلی (در مهره یا قطعه) یا خارجی (در پیچ) تخریب شدهاند و دیگر هیچ درگیری مکانیکی بین آنها وجود ندارد؛ در واقع، اتصال درونی از بین رفته است.
خراب شدن سر پیچ (Head Damage/Rounding)
در اینجا رزوههای داخلی احتمالاً سالم هستند، اما شیار ابزار (مانند چهارپهلو، دوسو یا آلن) در سر پیچ تخریب یا گرد شده است. در این وضعیت، پیچگوشتی یا آچار در سر پیچ میلغزد و نمیتواند گشتاور لازم برای باز کردن را منتقل کند. این مشکل بیشتر به دلیل استفاده از ابزار اشتباه یا فشار بیش از حد در هنگام باز کردن رخ میدهد.
راهنمای عملی: چگونه پیچ و مهره هرز شده را باز کنیم؟
باز کردن یک پیچ آسیبدیده نیازمند صبر و ترتیب صحیح در استفاده از متدهاست تا از تخریب بیشتر قطعه جلوگیری شود.
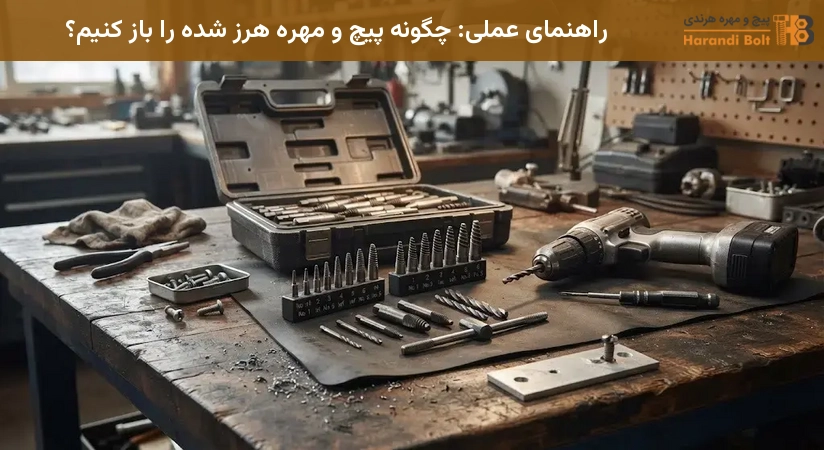
ابزارها و پیشنیازهای مورد نیاز
- روغنهای نفوذکننده (مانند WD-40 یا PB Blaster)
- نوارهای لاستیکی پهن یا دستکش لاتکس
- آچارهای بکس و انبردستهای تخصصی (مانند انبردست قفلشونده)
- دریل و متههای فلز
- مشعل حرارتی یا تورچ (Torch)
- عینک ایمنی و دستکش مقاوم به حرارت
- ابزار استخراج پیچ (Screw Extractor)
روشهای ابتدایی و کمخطر (گامبهگام)
برای شروع، توصیه میشود از روشهای غیرتخریبی استفاده کنید تا احتمال بازگشت قطعه به حالت اول افزایش یابد:
- استفاده از روغنهای نفوذکننده:ابتدا مقدار زیادی روغن نفوذکننده روی محل اتصال اسپری کنید و اجازه دهید حداقل ۱۵ تا ۳۰ دقیقه اثر کند. این کار باعث کاهش اصطکاک و شکستن لایههای زنگزدگی میشود.
- ترفند باند لاستیکی برای افزایش گیرایی:اگر سر پیچ کمی گرد شده است، یک تکه لاستیک پهن یا باند لاستیکی را روی سر پیچ قرار دهید و سپس پیچگوشتی را محکم روی آن فشار دهید. لاستیک فضای خالی را پر کرده و اصطکاک لازم برای چرخش را ایجاد میکند.
- ضربات مکانیکی ملایم:با یک پیچگوشتی و چکش، ضربات آرام و عمودی به سر پیچ بزنید. این لرزشها میتواند پیوند بین رزوههای زنگزده را بشکند و مسیر باز شدن را هموارتر کند.
روشهای پیشرفته و مکانیکی (گامبهگام)
اگر روشهای ابتدایی پاسخ ندادند، باید از ابزارهای تخصصیتر و متدهای فیزیکی استفاده کنید:
- چرخه دمایی (سرد و گرم):با استفاده از تورچ یا تفنگ حرارتی، پیچ را گرم کنید و سپس بلافاصله با اسپری یخ یا آب سرد آن را خنک کنید. این انقباض و انبساط سریع باعث ایجاد ترکهای میکروسکوپی در لایه زنگزدگی شده و پیچ را آزاد میکند.
- استفاده از استخراجکننده پیچ (Extractor):یک سوراخ کوچک در مرکز پیچ ایجاد کنید و سپس ابزار استخراج پیچ (که رزوههای معکوس دارد) را در آن پیچ کنید. با چرخش این ابزار به سمت چپ، آن محکم شده و پیچ آسیبدیده را به بیرون میکشد.
- ایجاد شیار جدید:با استفاده از اره برقی یا دستگاه دیرِم (Dremel)، یک شیار مستقیم و عمیق روی سر پیچ ایجاد کنید تا بتوانید از یک پیچگوشتی دوسو بزرگ برای باز کردن آن استفاده کنید.
روشهای نهایی و تخریبی
زمانی که تمام روشهای بالا شکست بخورند، تنها راه باقیمانده تخریب است. در این مرحله باید با استفاده از متهای که قطر آن کمی کمتر از قطر پیچ است، مرکز پیچ را کاملاً سوراخ کنید تا سر پیچ جدا شده و فشار رها شود. در نهایت، باقیمانده بدنه پیچ را با استفاده از دستگاه گرایندر یا متههای بزرگتر خارج کنید.
آموزش ترمیم جای پیچ گشاد شده بر اساس جنس متریال
پس از خارج کردن پیچ هرز شده، باید جای آن را ترمیم کنید تا بتوانید دوباره از آن اتصال استفاده کنید. انتخاب متد ترمیم به شدت به متریال قطعه وابسته است.
| محدوده آسیبدیده | روش پیشنهادی | ابزارهای مورد نیاز |
|---|---|---|
| قطعات آلومینیومی | نصب هلیکویل (Heli-Coil) | کیت هلیکویل و قلاویز مخصوص |
| دستههای چوبی / MDF | پر کردن با چسب و تکه چوب | چسب چوب، خلال دندان یا تکههای نازک MDF |
| رینگ و قطعات خودرو | استفاده از پیچهای سایز بزرگتر | قلاویز و پیچهای Oversized |
ترمیم رزوهها در قطعات آلومینیومی (روش هلیکویل)
بهترین راه برای ترمیم آلومینیوم استفاده از Heli-Coil است. این روش شامل مراحل زیر است: ابتدا سوراخ موجود را با متهای با سایز مشخص کمی گشاد کنید. سپس با استفاده از قلاویز مخصوص، رزوههای جدیدی ایجاد کنید. در نهایت، یک فنر فولادی (Heli-Coil) را در جایگاه قرار دهید.
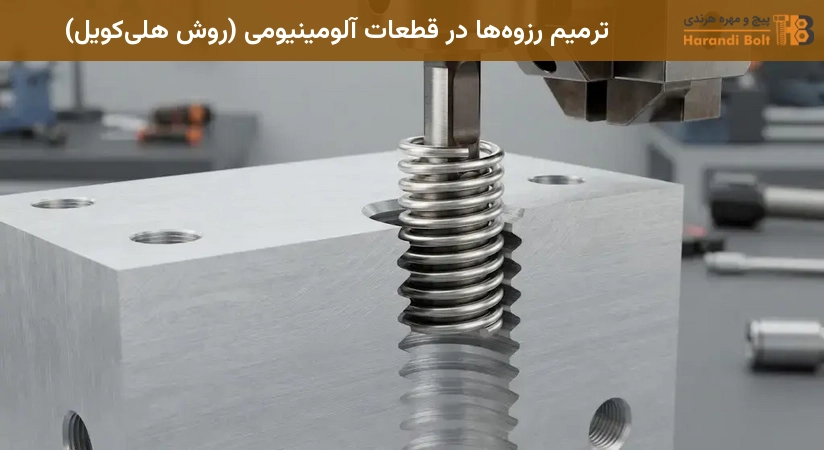
این فنر مانند یک مهره دائمی عمل کرده و استحکامی حتی بیشتر از رزوههای اصلی آلومینیومی ایجاد میکند.
ترمیم جای پیچ در چوب و MDF
در متریالهای چوبی، رزوهها به دلیل متراکم نبودن بافت به راحتی گشاد میشوند. راهکار عملی این است که مقداری چسب چوب را به همراه تکههای کوچک چوب، خلال دندان یا حتی تکههای نازک MDF در سوراخ هرز شده تزریق کنید. اجازه دهید چسب کاملاً خشک شود و سپس سوراخ را دوباره دریل کرده و پیچ را ببندید. این کار باعث ایجاد یک هسته متراکم جدید برای درگیر شدن رزوهها میشود.
ترمیم اتصالات پلاستیکی و فلزات سخت
برای قطعات پلاستیکی، استفاده از رزینهای اپوکسی (Epoxy Fillers) توصیه میشود. اپوکسی را در سوراخ تزریق کرده، اجازه دهید سخت شود و سپس دوباره رزوهها را ایجاد کنید. در مورد فلزات سخت (مانند قطعات خودرو)، اگر رزوهها تخریب شدهاند، تنها راه اصولی استفاده از قلاویز برای ایجاد رزوههای بزرگتر (Oversized bolts) یا جایگذاری بوشهای فولادی (Steel Bushings) است تا استقامت مکانیکی قطعه حفظ شود.
چگونه از هرز شدن پیچ و مهره جلوگیری کنیم؟
پیشگیری همواره ارزانتر و سریعتر از تعمیر است. رعایت چند نکته ساده میتواند عمر اتصالات شما را چندین برابر کند.
انتخاب صحیح متریال و ابزار
همیشه متریال پیچ را متناسب با قطعه انتخاب کنید. برای قطعات حساس، از پیچهای گرید ۸ یا ۱۰ (در استاندارد SAE) استفاده کنید که مقاومت کششی بالاتری دارند. همچنین، هرگز از ابزارهایی که لبههای آنها ساییده شده است استفاده نکنید، زیرا این ابزارها فشار را به طور نامتقارن وارد کرده و باعث گرد شدن سر پیچ میشوند.
رعایت استانداردهای گشتاور (Torque)
استفاده از آچار ترک (Torque Wrench) حیاتیترین گام برای جلوگیری از Over-torque است. هر اتصال دارای یک مقدار گشتاور استاندارد است که توسط سازنده تعیین شده است. با استفاده از آچار ترک، شما دقیقاً میدانید چه زمانی باید چرخش را متوقف کنید تا فلز به نقطه تسلیم نرسد و رزوهها تخریب نشوند.
استفاده از تجهیزات تثبیتکننده
برای جلوگیری از هرز شدن ناشی از لرزش، از واشرهای فنری (Spring Washers) استفاده کنید تا فشار دائمی روی اتصال حفظ شود. همچنین، استفاده از چسبهای قفلکننده رزوهها (مانند Loctite) بسیار موثر است. این مواد شیمیایی در فضای بین رزوهها خشک شده و مانع از حرکتهای میکروسکوپی و سایش تدریجی رزوهها در محیطهای پرلرزش میشوند.
جمعبندی و نکات ایمنی نهایی
هرز شدن پیچ و مهره اگرچه آزاردهنده است، اما با شناخت علل فنی و استفاده از ابزارهای مناسب، کاملاً قابل حل است. از روغنهای نفوذکننده برای شروع کنید، از متدهای حرارتی برای پیچهای سخت استفاده کنید و برای ترمیمهای دائمی در فلزات نرم به سراغ هلیکویل بروید.
یک هشدار بسیار حیاتی: هرگز در قطعاتی که مربوط به ایمنی هستند (مانند رینگ خودرو، ترمزها یا تیرهای اصلی سازههای فلزی)، از روشهای موقتی مانند چسبهای سریع یا پر کردن سوراخها با مواد غیر استاندارد استفاده نکنید. در این موارد، تنها راه ایمن، تعویض کامل قطعه یا ترمیم توسط متخصصان با استفاده از استانداردهای صنعتی است، زیرا هرگونه شکست در این نقاط میتواند منجر به حوادث جبرانناپذیر شود.


