
اتصالات پیچی، ستون فقرات بسیاری از سازهها و سیستمهای صنعتی به شمار میروند و اتصال محکم و قابل اطمینان قطعات را تضمین میکنند. از سازههای عظیم فولادی گرفته تا شبکههای آبرسانی پلیاتیلن، درک صحیح انواع، کاربردها و روشهای نصب این اتصالات برای مهندسان، تکنسینها و حتی کاربران آگاه، حیاتی است. این راهنمای جامع، شما را با مبانی اتصالات پیچی آشنا میسازد، مراحل گام به گام نصب را آموزش میدهد و کاربردهای تخصصی آنها را در صنایع مختلف بررسی میکند تا انتخابی هوشمندانه و اجرایی بینقص داشته باشید.
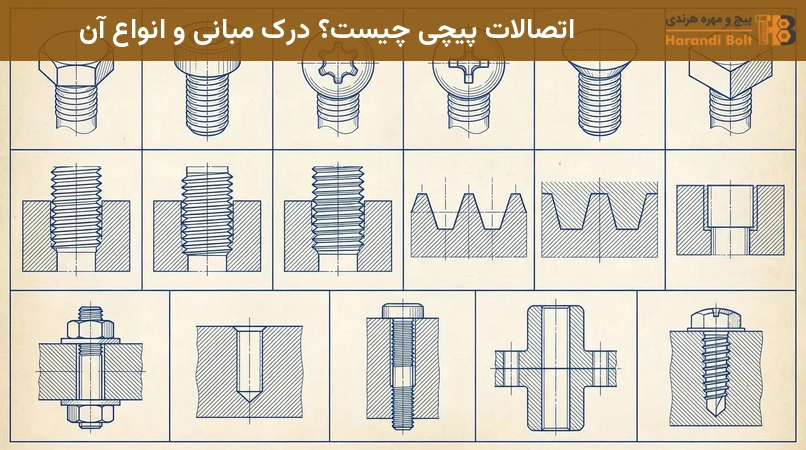
اتصالات پیچی چیست؟ درک مبانی و انواع آن
اتصالات پیچی روشی رایج و اساسی برای اتصال قطعات مختلف به یکدیگر است که با استفاده از پیچ و مهره یا صرفاً پیچ، استحکام و پایداری را فراهم میآورد. این اتصالات بر اساس نوع پیچ، نحوه انتقال نیرو و شکل سوراخها، دستهبندیهای متفاوتی دارند که هر یک برای کاربردهای خاصی بهینه شدهاند. آشنایی با این مبانی، اولین گام برای انتخاب و استفاده صحیح از آنها محسوب میشود. اتصالات پیچی عمدتاً نیروهای برشی (Shear) و کششی (Tensile) را منتقل میکنند و برای تحمل نیروهای فشاری (Compressive) طراحی نشدهاند.
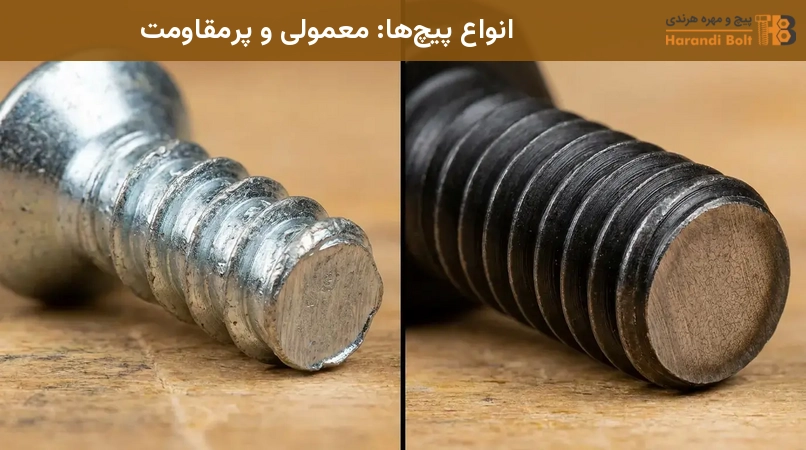
انواع پیچها: معمولی و پرمقاومت
پیچها از نظر جنس و مقاومت به دو دسته اصلی تقسیم میشوند: پیچهای معمولی (Ordinary Screws) مانند گرید A307 که از فولاد کمکربن ساخته شده و برای سازههای سبک، اتصالات ثانویه یا بهعنوان کمکمونتاژ به کار میروند. این پیچها مقاومت کششی و برشی کمتری دارند و قیمت آنها نیز معمولاً پایینتر است.
در مقابل، پیچهای پرمقاومت (High-Strength Screws) مانند A325، A490 و گریدهای DIN 8.8 و 10.9 از فولاد با کربن متوسط یا آلیاژی ساخته شده و پس از عملیات حرارتی، توانایی تحمل نیروهای پیشتنیدگی بالا را دارا هستند. این پیچها در اتصالات اصطکاکی و تحت بارهای دینامیکی کاربرد فراوان دارند و به دلیل فرآیند تولید و مواد اولیه خاص، هزینه بالاتری نسبت به پیچهای معمولی دارند. روشهای تولید رزوه شامل حدیدهکاری (Machining) و نورد (Rolling) است که روش نورد با ایجاد کار سرد، میتواند استحکام رزوه را افزایش دهد.
خواص مکانیکی پیچهای A307
| گرید | درصد حداقل ازدیاد طول | حداقل خستگی Ksi | مقاومت کششی Ksi |
|---|---|---|---|
| A | 18% | – | 60 |
| B | – | – | 60 |
| C | – | – | 60 |
ترکیب شیمیایی پیچهای A307
| عنصر | گرید A (حداکثر) | گرید B (حداکثر) |
|---|---|---|
| کربن | 0.29% | 0.29% |
| منگنز | 1.20% | 1.20% |
| فسفر | 0.04% | 0.04% |
| گوگرد | 0.05% | 0.05% |
مهرههای پیشنهادی برای پیچهای A307
| پیچهای A307 گرید A,C قطر 1/4 تا 1 1/4 اینچ | پیچهای A307 گرید A,C قطر 1 5/8 تا 4 اینچ | پیچهای A307 گرید B |
|---|---|---|
| مهره شش گوش استاندارد A563A | مهره شش گوش سنگین A563A | مهره شش گوش استاندارد A563A |
نیروی پیشتنیدگی (AISC) برای پیچهای A325 و A490
| قطر پیچ (اینچ) | قطر پیچ (میلیمتر) | نیروی پیشتنیدگی (تن) A325 | نیروی پیشتنیدگی (تن) A490 |
|---|---|---|---|
| 1/2 | 12.7 | 5.3 | 6.8 |
| 5/8 | 15.9 | 8.5 | 10.9 |
| 3/4 | 19.1 | 12.5 | 16.0 |
| 7/8 | 22.2 | 17.0 | 21.8 |
| 1 | 25.4 | 22.0 | 28.0 |
| 1 1/8 | 28.6 | 27.5 | 35.0 |
| 1 1/4 | 31.8 | 34.0 | 43.5 |
| 1 3/8 | 34.9 | 41.0 | 52.5 |
| 1 1/2 | 38.1 | 49.0 | 62.5 |
نیروی پیشتنیدگی (DIN) برای پیچهای 10.9 و 8.8
| شماره پیچ | Ti (تن) پیچ 10.9 | Ti (تن) پیچ 8.8 |
|---|---|---|
| M12 | 5 | 3.5 |
| M16 | 9 | 6.5 |
| M20 | 14 | 10 |
| M22 | 17 | 12 |
| M24 | 20 | 14 |
| M27 | 26 | 18 |
| M30 | 32 | 23 |
| M36 | 47 | 34 |
عملکرد اتصالات: اتکایی و اصطکاکی
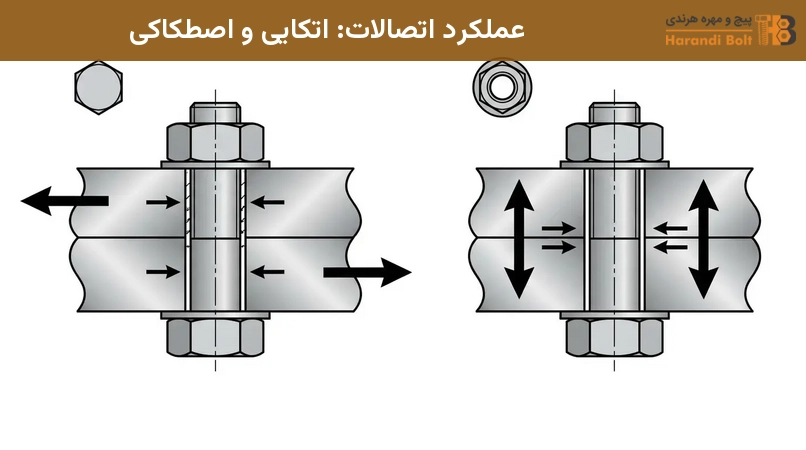
اتصالات پیچی عمدتاً در دو حالت اتکایی (Bearing) و اصطکاکی (Friction) نیرو را منتقل میکنند. در اتصال اتکایی (غیر اصطکاکی)، لغزش جزئی بین صفحات مجاز است و بار مستقیماً به بدنه پیچ منتقل میشود. این نوع اتصال برای بارهای استاتیکی مناسب است، اما برای بارهای دینامیکی یا سازههایی که عدم لغزش در آنها حیاتی است، توصیه نمیشود.
در مقابل، اتصال اصطکاکی با اعمال نیروی پیشتنیدگی بالا توسط مهره، از هرگونه لغزش بین صفحات جلوگیری به عمل میآورد. این پیشتنیدگی باعث ایجاد نیروی اصطکاک بین صفحات متصلشونده میشود که بار را منتقل میکند. اتصالات اصطکاکی برای سازههایی که عدم لغزش در آنها حیاتی است (مانند سازههای تحت زلزله یا بارهای دینامیکی)، ایدهآل هستند و عملکرد بسیار بهتری در برابر خستگی و ارتعاشات از خود نشان میدهند.
انواع سوراخها و اهمیت آنها
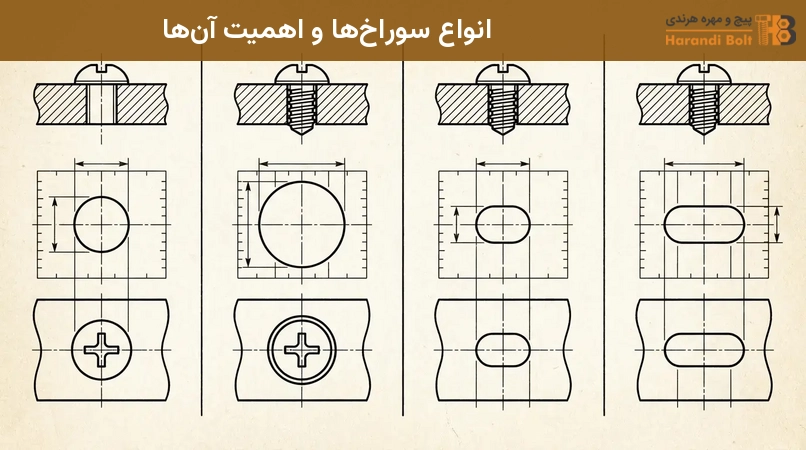
شکل و اندازه سوراخها در اتصالات پیچی نقش مهمی در عملکرد نهایی اتصال ایفا میکند. انواع رایج شامل سوراخهای استاندارد گرد (Standard Round – STD) است که رایجترین نوع بوده و برای هر دو نوع اتصال اتکایی و اصطکاکی به کار میروند؛ سوراخهای بزرگشده گرد (Oversized Round – OVS) که فضای بیشتری برای تنظیم فراهم میآورند؛ سوراخهای لوبیایی کوتاه (Short Slotted – SSL) و سوراخهای لوبیایی بلند (Long Slotted – LSL) که امکان حرکت نسبی در یک جهت خاص را میدهند و برای کنترل انبساط و انقباض حرارتی یا تلرانسهای ساخت مناسب هستند. هر یک از این سوراخها برای نوع خاصی از اتصال و شرایط بارگذاری مجاز است و انتخاب نادرست میتواند به کاهش مقاومت یا ایجاد مشکلات اجرایی منجر شود. رعایت حداکثر اندازه سوراخ و حداقل فاصله لبه طبق آییننامههایی مانند مقررات ملی ساختمان ایران (مبحث 10) ضروری است.
حداکثر اندازه سوراخ (مقررات ملی ساختمان ایران 1401)
| نوع سوراخ | اندازه |
|---|---|
| استاندارد (قطر) | db+2mm |
| بزرگ (قطر) | db+5mm |
| لوبیایی کوتاه (طول*عرض) | (db+5mm)*(db+2mm) |
| لوبیایی بلند (طول*عرض) | (db+10mm)*(db+2mm) |
| صفحه پایه میله مهار | db+8mm |
حداقل فاصله لبه (مقررات ملی ساختمان ایران 1401)
| روش برش لبه | حداقل فاصله لبه |
|---|---|
| لبه برش خورده با گیوتین (برشکاری) | 2d |
| لبه نورد شده ورق/پروفیل/نوار و همچنین لبه برش خورده با شعله اتوماتیک/اره | 1.75d |
حداقل فاصله لبه برای سوراخهای بزرگ/لوبیایی (مقررات ملی ساختمان ایران 1401)
| نوع سوراخ | عمود بر لبه (میلیمتر) | موازی با لبه (میلیمتر) |
|---|---|---|
| سوراخ بزرگ | 3 | 3 |
| سوراخ لوبیایی کوتاه | 3 | 3 |
| سوراخ لوبیایی بلند | 3 | 3 |
تنشهای مجاز کششی و برشی (مقررات ملی ساختمان ایران 1401)
| نوع عنصر اتصال | تنش کششی مجاز (Ft) | تنش برشی مجاز (Fv) |
|---|---|---|
| پرچ | 0.33Fu | 0.25Fu |
| پیچ معمولی (رزوه در صفحه برش) | 0.33Fu | 0.25Fu |
| پیچ معمولی (رزوه خارج از صفحه برش) | 0.33Fu | 0.30Fu |
| پیچ پرمقاومت (اتصال اتکایی، رزوه در صفحه برش) | 0.45Fu | 0.30Fu |
| پیچ پرمقاومت (اتصال اتکایی، رزوه خارج از صفحه برش) | 0.45Fu | 0.375Fu |
| پیچ پرمقاومت (اتصال اصطکاکی) | 0.45Fu | 0.25Fu (برای A325) / 0.30Fu (برای A490) |
راهنمای گام به گام نصب اتصالات پیچی
نصب صحیح اتصالات پیچی، چه در سازههای فولادی و چه در سیستمهای پلیاتیلن، نیازمند رعایت اصول و مراحل مشخصی است. این بخش بهعنوان یک راهنمای عملی، شما را با پیشنیازها و گامهای کلیدی برای نصبی موفق و ایمن آشنا میسازد.
پیشنیازها و ابزارهای مورد نیاز
پیش از شروع نصب، اطمینان از آمادهبودن ابزار و مواد لازم، ضروری است. برای اتصالات فولادی، به آچار گشتاور کالیبره (برای پیچهای پرمقاومت)، آچار معمولی، دستگاه سوراخکاری (در صورت نیاز)، پیچ و مهرههای مناسب (با گرید و پوشش صحیح)، واشر و در صورت لزوم، گریس یا چسب مخصوص نیاز است. برای اتصالات پلیاتیلن، معمولاً یک آچار ساده یا آچار فرانسه کافی است، اما باید از سلامت اورینگها و بوشینگها اطمینان حاصل شود. همچنین، دانش اولیه در مورد استانداردهای مربوطه (مانند AISC، DIN، مقررات ملی ساختمان) و مشخصات فنی قطعات، از پیشنیازهای اساسی محسوب میشود. صلاحیت نصاب و بازرس نیز از اهمیت بالایی برخوردار است.
- آچار گشتاور کالیبره (برای پیچهای پرمقاومت)
- آچار معمولی یا آچار فرانسه
- دستگاه سوراخکاری (در صورت نیاز)
- پیچ و مهرههای مناسب (با گرید و پوشش صحیح)
- واشر
- گریس یا چسب مخصوص (در صورت لزوم)
- دانش اولیه استانداردهای مربوطه (AISC, DIN, مقررات ملی ساختمان)
- صلاحیت نصاب و بازرس
مراحل نصب اتصالات پیچی فولادی
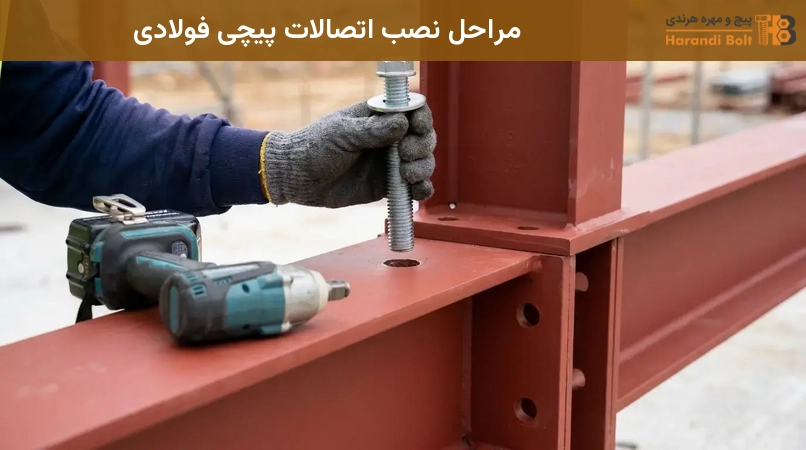
- آمادهسازی سطوح:اطمینان از تمیزی و عاری بودن سطوح اتصال از هرگونه آلودگی، زنگزدگی، رنگ اضافی یا مواد لغزنده (مخصوصاً در اتصالات اصطکاکی).
- سوراخکاری:ایجاد سوراخها با قطر و نوع صحیح (استاندارد، بزرگشده، لوبیایی) و رعایت فواصل حداقل و حداکثر طبق آییننامهها. دقت در همراستایی سوراخها حیاتی است.
- قرار دادن پیچ و مهره:وارد کردن پیچها از سوراخها و قرار دادن واشرها و مهرهها در جای خود. اطمینان حاصل شود که واشرها در سمت صحیح قرار گرفتهاند.
- سفت کردن اولیه (Snug-Tight):سفت کردن اولیه تمام پیچها با دست یا آچار معمولی تا زمانی که صفحات به هم بچسبند و هیچ فاصلهای باقی نماند. این مرحله برای حذف لقی و آمادهسازی برای پیشتنیدگی نهایی است.
- اعمال پیشتنیدگی (فقط برای پیچهای پرمقاومت):با استفاده از آچار گشتاور کالیبره، روش چرخش مهره یا روش مستقیم کشش، نیروی پیشتنیدگی لازم را طبق استانداردها (مانند AISC) اعمال کنید. این مرحله برای اتصالات اصطکاکی حیاتی است و باید با دقت بالا انجام شود.
- بازرسی نهایی:بررسی بصری و در صورت لزوم، استفاده از ابزارهای بازرسی (مانند نشانگرهای پیشتنیدگی) برای اطمینان از صحت نصب و اعمال پیشتنیدگی.
مراحل نصب اتصالات پیچی پلیاتیلن
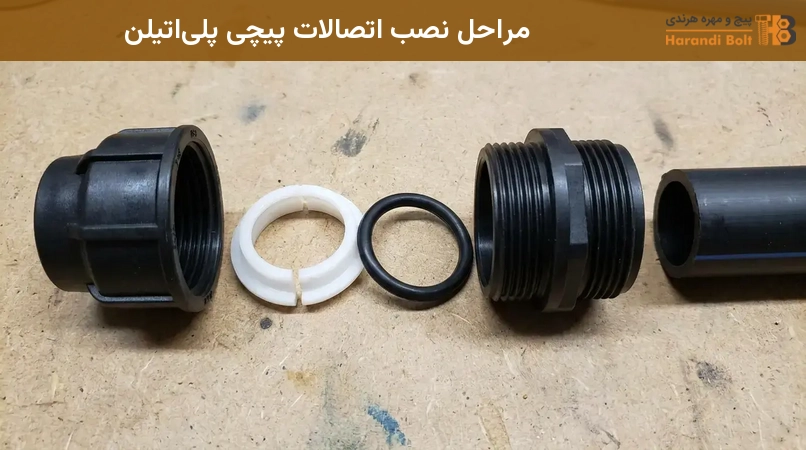
- برش لوله:لوله پلیاتیلن را با برشی تمیز و عمود بر محور لوله آماده کنید. سر لوله را کمی اریبکاری (Chamfer) کنید تا ورود به اتصال آسان شود.
- جداسازی اجزای اتصال:مهره، رینگ/بوشینگ، اورینگ و بوش داخلی را از بدنه اتصال جدا کنید.
- قرار دادن اجزا روی لوله:به ترتیب مهره، رینگ/بوشینگ، اورینگ و بوش داخلی را روی لوله قرار دهید. ترتیب صحیح اجزا برای آببندی حیاتی است.
- جاگذاری لوله در بدنه:لوله را به همراه اجزا به داخل بدنه اتصال فشار دهید تا بوش داخلی کاملاً در جای خود قرار گیرد و لوله به انتهای اتصال برسد.
- سفت کردن مهره:مهره را ابتدا با دست و سپس با آچار به صورت یکنواخت سفت کنید تا آببندی کامل انجام شود. از سفت کردن بیش از حد که به اورینگ آسیب برساند، خودداری کنید.
- تست نشتی:پس از نصب، سیستم را تحت فشار قرار داده و از عدم وجود نشتی اطمینان حاصل شود.
کاربردهای تخصصی اتصالات پیچی در صنایع کلیدی
اتصالات پیچی به دلیل انعطافپذیری، قابلیت اطمینان و سهولت نصب و نگهداری، در طیف وسیعی از صنایع کاربرد دارند. در این بخش، به بررسی نقش حیاتی آنها در چهار صنعت کلیدی میپردازیم که هر یک چالشها و الزامات خاص خود را دارا هستند.
نقش اتصالات در صنایع نفت و گاز
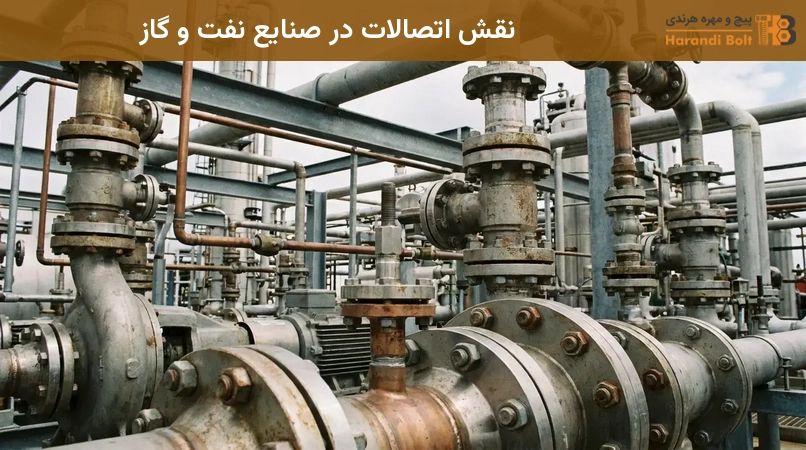
در صنایع نفت و گاز، اتصالات پیچی نقش بسیار مهمی در خطوط لوله انتقال سیالات (نفت، گاز، آب)، تجهیزات پالایشگاهی و سکوهای دریایی ایفا میکنند. به دلیل ماهیت خورنده مواد، فشارهای بالا و نیاز به ایمنی حداکثری، از پیچهای پرمقاومت با پوششهای ضدخوردگی ویژه (مانند تفلون (PTFE) یا گالوانیزه گرم) استفاده میشود. اتصالات فلنجی با پیچ و مهره نیز برای اتصال شیرآلات و تجهیزات در این صنعت بسیار رایج هستند و امکان تعمیر و نگهداری آسان را فراهم میآورند. در این صنعت، انتخاب مواد مقاوم در برابر سولفید هیدروژن (H2S) و کلرایدها برای جلوگیری از ترکخوردگی تحت تنش (SCC) حیاتی است.
کاربرد پیچ و مهره در سازههای فلزی
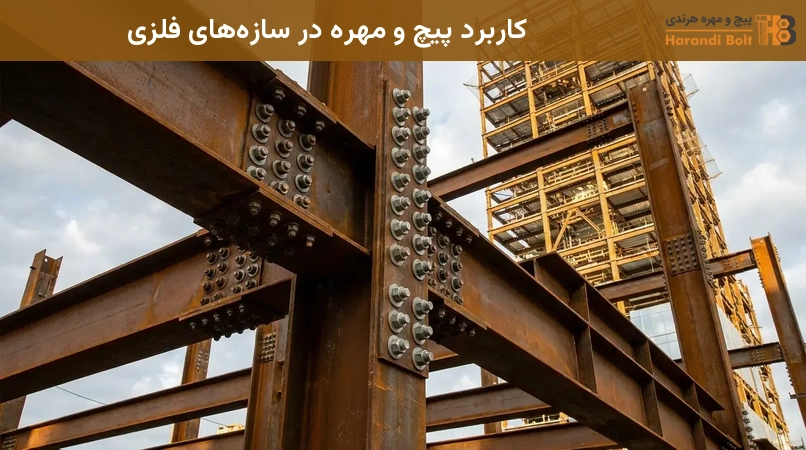
سازههای فلزی، از ساختمانهای بلندمرتبه و پلها گرفته تا اسکلتهای صنعتی، از بزرگترین مصرفکنندگان اتصالات پیچی هستند. پیچ و مهرهها جایگزین مناسبی برای جوشکاری در بسیاری از موارد هستند و سرعت نصب بالا، امکان مونتاژ و دمونتاژ و کاهش نیاز به نیروی کار ماهر را فراهم میآورند. در این سازهها، هم از پیچهای معمولی (برای اتصالات ثانویه و غیرباربر) و هم از پیچهای پرمقاومت (برای اتصالات اصلی و باربر) استفاده میشود که انتخاب آنها بر اساس نوع بارگذاری، اهمیت اتصال و آییننامههای ساختمانی صورت میپذیرد. اتصالات پیچی در سازههای فولادی امکان ایجاد اتصالات مفصلی یا گیردار را فراهم میآورند.
استفاده از اتصالات در صنایع نیروگاهی
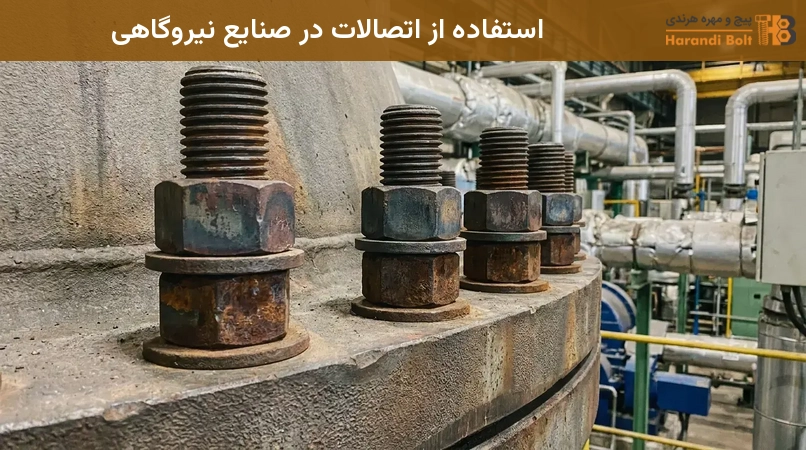
صنایع نیروگاهی، شامل نیروگاههای حرارتی، آبی و هستهای، به دلیل دماهای بالا، فشارهای زیاد و ارتعاشات مداوم، نیازمند اتصالات بسیار مقاوم و ایمن هستند. اتصالات پیچی پرمقاومت با قابلیت تحمل خستگی بالا و مقاومت در برابر تغییرات حرارتی، در توربینها، بویلرها، سیستمهای لولهکشی بخار و سازههای پشتیبان تجهیزات سنگین به کار میروند. برای مثال، در اتصال پرههای توربین به شفت یا اتصال اجزای تحت فشار در بویلرها، از پیچهایی با آلیاژهای خاص و مقاومت بالا در برابر خزش (Creep) استفاده میشود. بازرسیهای دقیق و منظم این اتصالات برای جلوگیری از حوادث و تضمین عملکرد پایدار نیروگاه، حیاتی است.
چالشهای اتصالات در صنایع دریایی
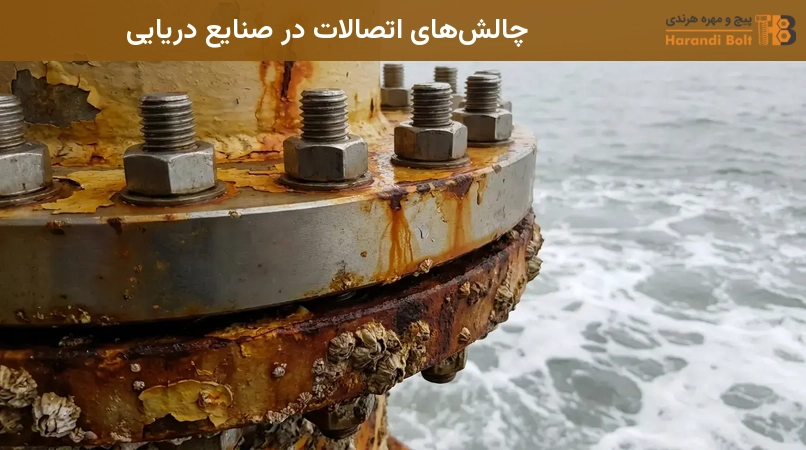
محیط دریایی به دلیل رطوبت دائمی، نمک و عوامل خورنده، یکی از سختترین محیطها برای اتصالات است. اتصالات پیچی در کشتیسازی، سکوهای نفتی دریایی، بنادر و سازههای ساحلی کاربرد دارند. چالش اصلی در این صنعت، مقاومت در برابر خوردگی و زنگزدگی است. بنابراین، استفاده از پیچ و مهرههای ساخته شده از فولاد ضدزنگ (مانند 316L)، آلیاژهای خاص (مانند مونل یا اینکونل) و پوششهای مقاوم در برابر آب شور (مانند گالوانیزه گرم یا نیکل-کروم) و همچنین استفاده از کلاهکهای محافظ پلاستیکی، برای افزایش طول عمر و ایمنی اتصالات ضروری است. اتصالات در این محیطها باید در برابر بارهای دینامیکی ناشی از امواج و جریانهای دریایی نیز مقاوم باشند.
نکات حیاتی برای دوام و ایمنی اتصالات پیچی
برای اطمینان از عملکرد بهینه و طولانیمدت اتصالات پیچی، صرفاً نصب صحیح کافی نیست. آگاهی از اشتباهات رایج، استفاده از پوششهای محافظ مناسب و انجام بازرسیهای دورهای، از اهمیت بالایی برخوردار است.
اشتباهات رایج و راهکارهای پیشگیری
یکی از مهمترین مشکلات در اجرای اتصالات پیچی، اجرای نامناسب سوراخها و عدم رعایت میزان پیشتنیدگی صحیح است که منجر به عدم انطباق و کاهش مقاومت میشود. استفاده از ابزارهای نامناسب یا کالیبره نشده، عدم تمیزکاری سطوح اتصال و انتخاب نادرست گرید پیچ برای بار وارده، از دیگر اشتباهات رایج هستند. برای جلوگیری از این موارد، دقت در سوراخکاری (قطر و همراستایی)، استفاده از آچارهای گشتاور کالیبره شده، تمیز کردن کامل سطوح و انتخاب پیچ و مهره بر اساس استانداردهای مهندسی و محاسبات دقیق ضروری است. همچنین، برای جلوگیری از شل شدن پیچهای معمولی تحت ارتعاش، میتوان از مهرههای دوقلو، واشرهای فنری، واشرهای قفلی یا چسبهای مخصوص (مانند لاکتایت) استفاده کرد. اطمینان از سازگاری مواد پیچ و مهره با محیط نیز از اهمیت بالایی برخوردار است.
- سوراخکاری نامناسب:اطمینان از قطر صحیح و همراستایی سوراخها.
- عدم رعایت پیشتنیدگی:استفاده از آچارهای گشتاور کالیبره و روشهای استاندارد.
- عدم تمیزکاری سطوح:پاکسازی کامل سطوح از آلودگی، زنگزدگی و رنگ.
- انتخاب نادرست گرید پیچ:انتخاب پیچ و مهره بر اساس محاسبات دقیق و استانداردهای مهندسی.
- شل شدن تحت ارتعاش:استفاده از مهرههای دوقلو، واشرهای فنری/قفلی یا چسبهای مخصوص.
- ناسازگاری مواد:اطمینان از سازگاری مواد پیچ و مهره با محیط.
پوششها و استانداردهای محافظتی
پوششهای مختلفی برای افزایش مقاومت پیچها در برابر خوردگی، سایش و عوامل محیطی به کار میروند. گالوانیزه گرم (Hot-Dip Galvanized) برای مقاومت بالا در برابر زنگزدگی و محیطهای خورنده؛ گالوانیزه الکتریکی (Electro-Galvanized) برای ظاهر بهتر و مقاومت متوسط؛ فسفات و کرومات بهعنوان آستر رنگ و افزایش چسبندگی؛ نیکل-کروم برای سطوح صیقلی، مقاومت در برابر خوردگی و سایش؛ و تفلون (PTFE) برای مقاومت شیمیایی و حرارتی بالا و کاهش اصطکاک، از جمله این پوششها هستند. رعایت استانداردهای بینالمللی مانند ASTM، DIN، ISO و ANSI در انتخاب و استفاده از این پوششها، تضمینکننده کیفیت و دوام است. انتخاب پوشش باید متناسب با شرایط محیطی و نوع کاربرد باشد.
- گالوانیزه گرم (Hot-Dip Galvanized):مقاومت بالا در برابر زنگزدگی و محیطهای خورنده.
- گالوانیزه الکتریکی (Electro-Galvanized):ظاهر بهتر و مقاومت متوسط در برابر خوردگی.
- فسفات و کرومات:آستر رنگ، افزایش چسبندگی و مقاومت اولیه.
- نیکل-کروم:سطوح صیقلی، مقاومت در برابر خوردگی و سایش.
- تفلون (PTFE):مقاومت شیمیایی و حرارتی بالا، کاهش اصطکاک.
بازرسی و نگهداری صحیح
بازرسی منظم اتصالات پیچی، بهویژه در سازههای حساس و تحت بارهای دینامیکی، برای شناسایی و رفع بهموقع مشکلات ضروری است. این بازرسیها شامل کنترل چشمی سوراخها و سطوح برای یافتن ترک یا تغییر شکل، بررسی میزان پیشتنیدگی (در اتصالات اصطکاکی) با ابزارهای مخصوص و اطمینان از عدم خوردگی یا آسیبدیدگی پیچ و مهرههاست. نگهداری صحیح شامل تمیزکاری، اعمال پوششهای محافظ در صورت نیاز و تعویض قطعات فرسوده است. همچنین، گواهینامههای مواد و ابزارهای کالیبره شده، از ارکان اصلی تضمین کیفیت در پروژههای بزرگ محسوب میشوند. بازرسیهای قبل از نصب (Pre-installation checks) و در حین نصب نیز باید به دقت انجام شوند.
- بازرسی چشمی:بررسی ترک، تغییر شکل، خوردگی یا آسیبدیدگی پیچ و مهرهها.
- بررسی پیشتنیدگی:استفاده از ابزارهای مخصوص برای اطمینان از میزان پیشتنیدگی صحیح.
- تمیزکاری و پوششدهی:تمیز کردن منظم و اعمال پوششهای محافظ در صورت نیاز.
- تعویض قطعات فرسوده:جایگزینی به موقع پیچ و مهرههای آسیبدیده.
- کنترل کیفیت:استفاده از گواهینامههای مواد و ابزارهای کالیبره شده.
- بازرسیهای قبل و حین نصب:انجام دقیق بررسیها در تمام مراحل پروژه.
مقایسه اتصالات پیچی با روشهای دیگر (جوشی)
انتخاب بین اتصالات پیچی و جوشی یکی از تصمیمات کلیدی در طراحی و اجرای سازههاست. هر دو روش مزایا و معایب خاص خود را دارند که باید با توجه به نیازهای پروژه سنجیده شوند.
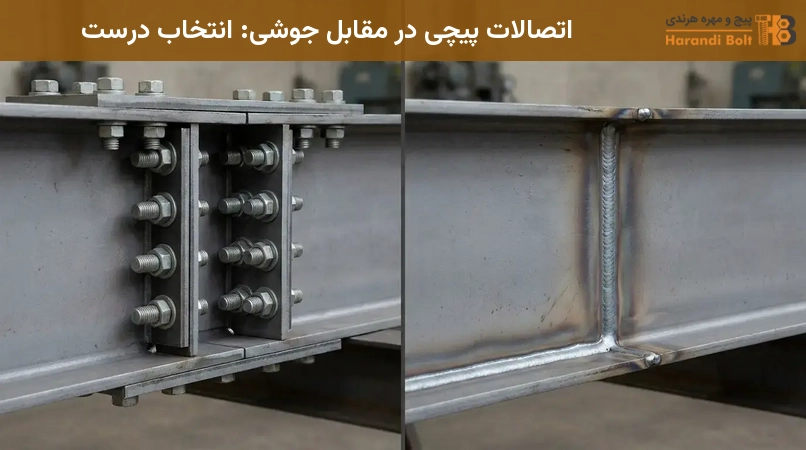
اتصالات پیچی در مقابل جوشی: انتخاب درست
اتصالات پیچی سرعت نصب بالاتری دارند، امکان باز کردن و استفاده مجدد از قطعات را فراهم میآورند و نیاز به نیروی کار ماهر کمتری دارند. همچنین، در محیطهایی که امکان جوشکاری (به دلیل محدودیت برق، تهویه نامناسب یا خطر آتشسوزی) وجود ندارد، گزینه ایدهآلی به شمار میروند. هزینههای مواد اولیه برای پیچهای پرمقاومت ممکن است بالاتر باشد، اما هزینههای کلی نصب میتواند کمتر شود. در مقابل، اتصالات جوشی معمولاً ماندگاری بالاتری دارند و در برابر بارهای دینامیکی و خستگی عملکرد خوبی از خود نشان میدهند، اما نیاز به نیروی ماهر، زمانبر بودن و هزینههای بالاتر (تجهیزات، بازرسی جوش) را به همراه دارند. برای خطوط لوله پلیاتیلن، اتصالات پیچی (فشاری) برای پروژههای کوچک، قابل توسعه و با نیاز به جابهجایی یا تعمیرات مکرر مناسبترند، در حالی که اتصالات جوشی (لب به لب یا الکتروفیوژن) برای خطوط دائم با فشارهای بالاتر و نیاز به یکپارچگی بیشتر توصیه میشوند. قیمت اتصالات پلیاتیلن معمولاً از سایر گزینهها (فلزی، فولادی) ارزانتر است و به اندازه و کیفیت مواد اولیه بستگی دارد.
مقایسه عملی: اتصالات پیچی در مقابل جوشی
| پارامتر | اتصالات پیچی (فشاری) | اتصالات جوشی (لب به لب/الکتروفیوژن) |
|---|---|---|
| نصب | سریع، بدون نیاز به دستگاه؛ آچار کافی است | نیاز به دستگاه جوش و اپراتور ماهر |
| قابلیت تعمیر | آسان، قطعات قابل تعویض | دشوارتر، نیاز به برش و جوش مجدد |
| تحمل فشار | متوسط تا بالا (بسته به نوع اتصال) | بالا، یکپارچگی بیشتر |
| هزینه | معمولاً کمتر برای پروژههای کوچک و متوسط | بالاتر (تجهیزات، نیروی کار، بازرسی) |
| کاربرد پیشنهادی | پروژههای موقت، قابل توسعه، نیاز به جابهجایی/تعمیرات مکرر | خطوط دائم، فشارهای بالاتر، نیاز به یکپارچگی کامل |
انواع اتصالات پیچی پلیاتیلن و کاربردهای آنها
| نوع اتصال | توضیحات | نمونه کاربرد |
|---|---|---|
| اتصال ماده (F) | رزوه داخلی؛ اتصال به اتصالات/شیرآلات نر | اتصال به شیر فلکه، قطعات رزوه نر |
| اتصال نر (M) | رزوه خارجی؛ اتصال به اتصالات/شیرآلات ماده | اتصال به شیر یکطرفه، قطعات رزوه ماده |
| کوپلر | اتصال دو لوله با قطر یکسان | اتصال مستقیم دو بخش لوله در سیستمهای آبرسانی |
| سه راهی مساوی | انشعاب سه لوله با قطر یکسان | ایجاد انشعاب در خطوط اصلی آبیاری |
| تبدیل | اتصال دو لوله با قطرهای متفاوت | کاهش یا افزایش قطر خط لوله |
انتخاب سریع: کاربردها و اتصالات پیچی پیشنهادی
| کاربرد | اتصال پیچی مناسب | نکته اجرایی |
|---|---|---|
| آبیاری کشاورزی و آبرسانی | کوپلر، سه راهی مساوی، رزوه ماده/نر | سفت کردن یکنواخت مهرهها؛ بررسی اورینگ |
| سیستمهای انتقال گاز | اتصالات با استاندارد گاز، کوپلر | استفاده از نوار تفلون مناسب گاز؛ بررسی نشتی دقیق |
| انتقال مواد شیمیایی | اتصالات مقاوم به خوردگی، رزوه ماده/نر | بررسی سازگاری مواد اتصال با ماده شیمیایی |
| سیستمهای زهکشی | کوپلر، زانویی | اطمینان از شیب مناسب برای جریان آب |
اجزای اصلی اتصال پیچی و نقش آنها
| جزء | عملکرد | نکته نصب |
|---|---|---|
| بدنه | نگهدارنده اجزا، مسیر عبور سیال | عدم آسیبدیدگی یا ترک خوردگی |
| اورینگ | آببندی و جلوگیری از نشتی | عدم آسیبدیدگی/خشکی، گریس سازگار در صورت نیاز |
| بوش داخلی | پشتیبانی از لوله، جلوگیری از تغییر شکل | جاگذاری کامل در لوله |
| رینگ/بوشینگ | فشردن اورینگ و ایجاد آببندی | قرارگیری صحیح روی لوله |
| مهره | اعمال نیروی فشاری برای آببندی | سفت کردن یکنواخت و با گشتاور مناسب |
نتیجهگیری: انتخاب هوشمندانه برای اتصالی پایدار
اتصالات پیچی با تنوع بینظیر در انواع، کاربردها و ویژگیها، راهحلی قدرتمند و انعطافپذیر برای چالشهای اتصال در صنایع گوناگون ارائه میکنند. از سازههای فولادی عظیم تا شبکههای آبرسانی، انتخاب صحیح نوع پیچ و اتصال، نصب دقیق بر اساس مراحل گام به گام و رعایت نکات حیاتی برای دوام و ایمنی، و همچنین نگهداری منظم این اتصالات، ضامن دوام، ایمنی و کارایی بلندمدت سیستمها و سازهها خواهد بود. با درک عمیق از مبانی و رعایت نکات اجرایی، میتوان از پتانسیل کامل این اتصالات بهرهبرداری کرد و به اتصالی پایدار و قابل اطمینان دست یافت.


